
材料与反光
验证不同表面状态下的特征可见性。
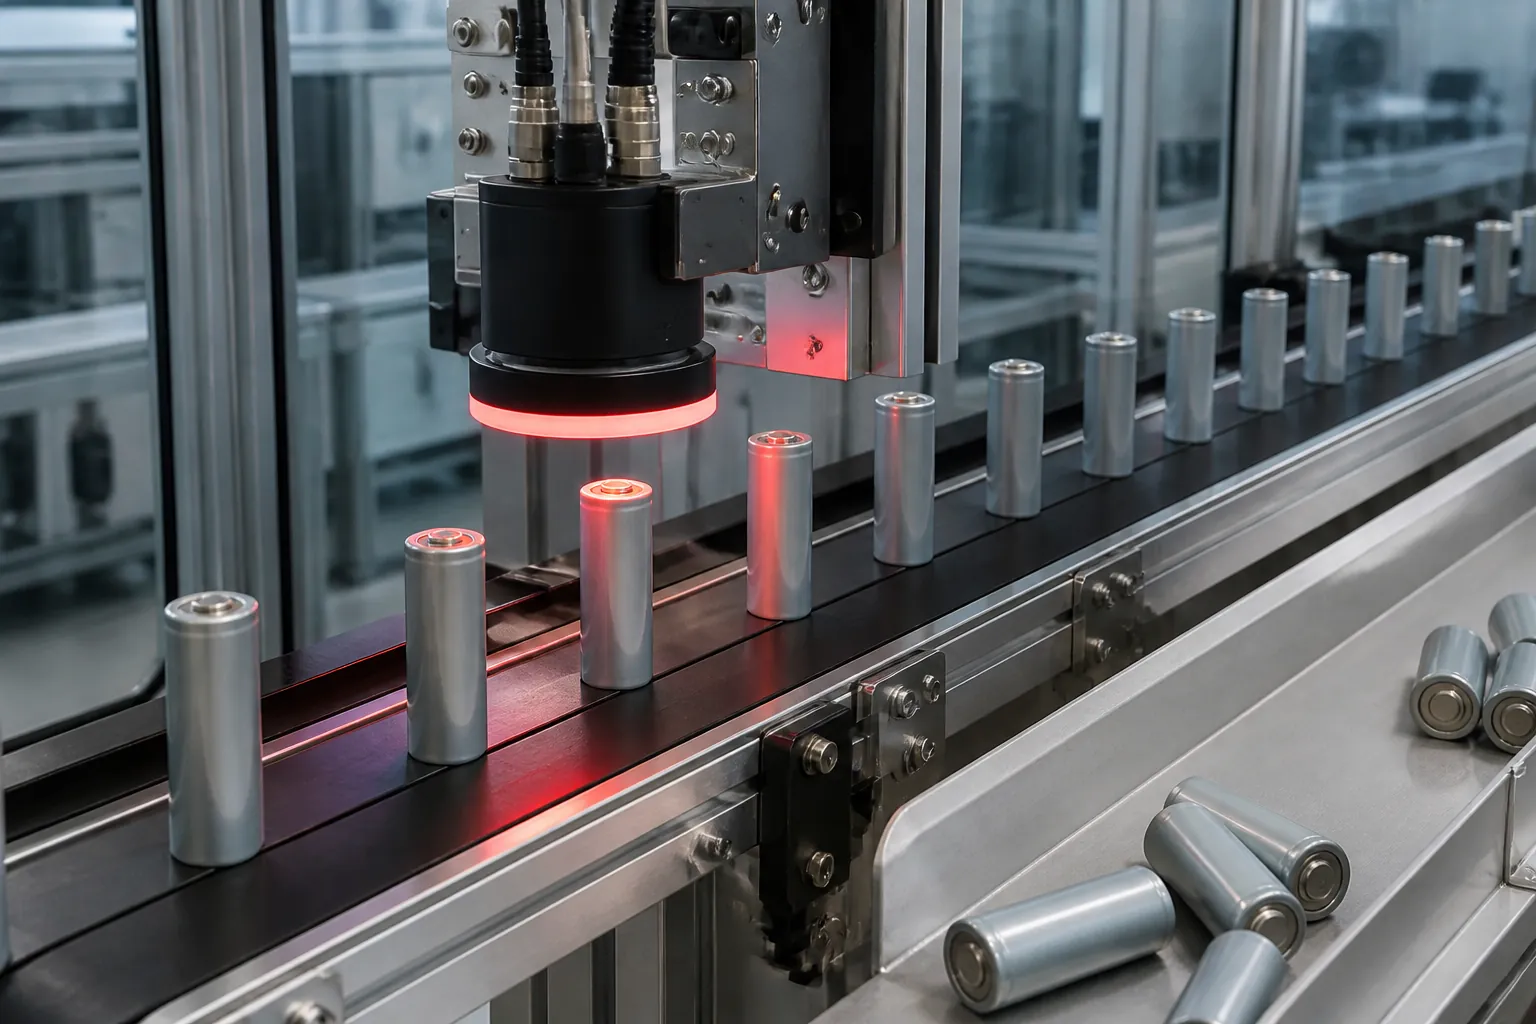
现场与对象
针对新能源电池不同工序中的表面、尺寸、焊缝与装配状态,建立分工位成像、边缘判定和结果追溯。
定义项目边界现场 / 系统 / 运行
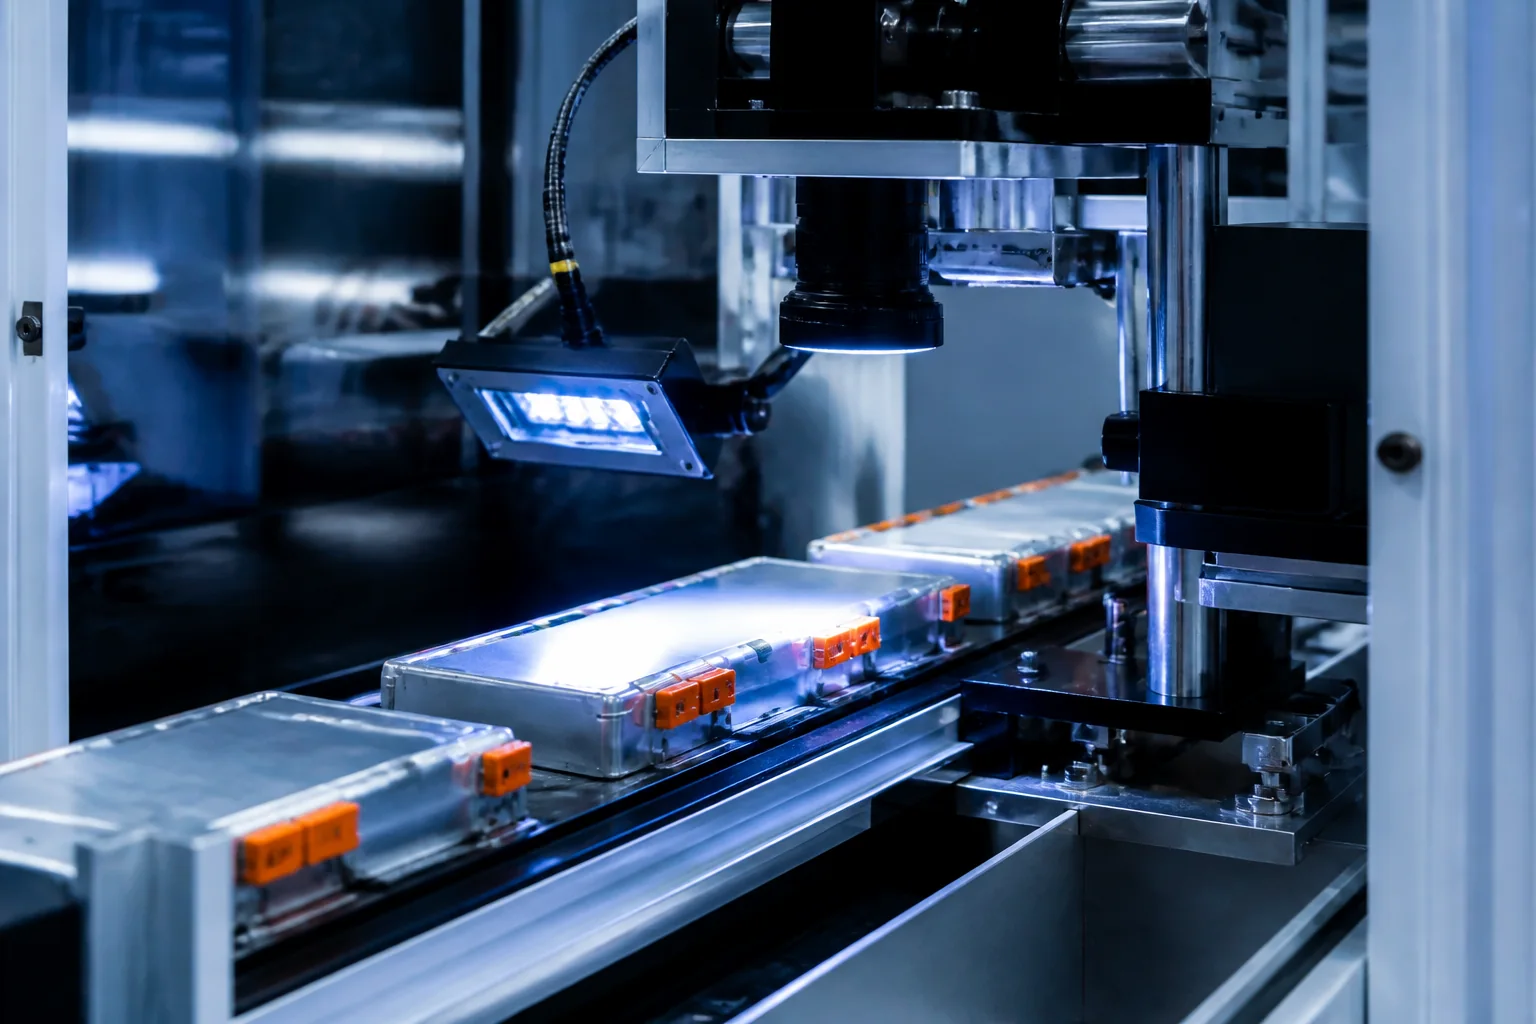
不同工序拥有独立对象、缺陷和节拍定义。

设备布置围绕材料表面、姿态与特征可见性展开。
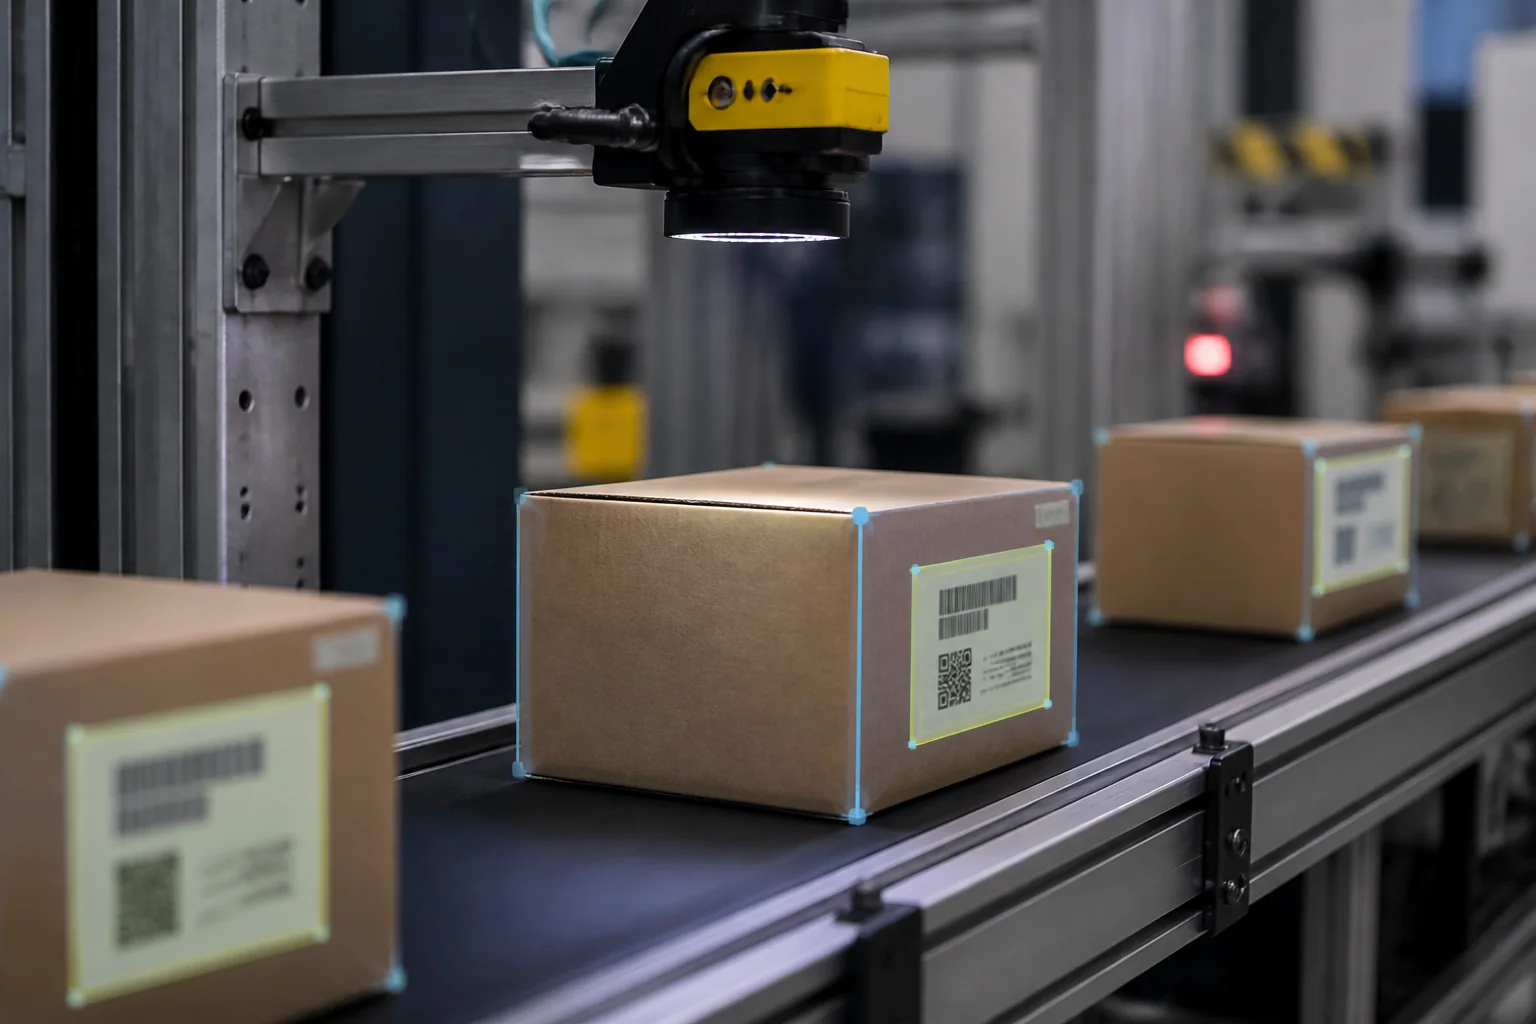
标识、图像和判定结果形成可复核关系。
工程路径
按表面、尺寸、焊缝、装配和追溯拆分任务。
根据材质、反光、速度与空间选择视角和光学。
在工位侧完成采集、推理、结果输出与异常分流。
在可确认的业务边界内关联多工位结果。
系统接口
协议、硬件形态和数据字段需在现场与周边系统复核后确认。
验证边界
以下内容是工程复核维度,不是公开性能承诺,也不是已完成客户案例结果。
验证不同表面状态下的特征可见性。
分别验证各工位任务,再确认结果关联方式。
明确异常对象的输出、复核和处置去向。


